

Легкие детали из литья под давлением: решения для веса и прочности
2026-04-26
содержание
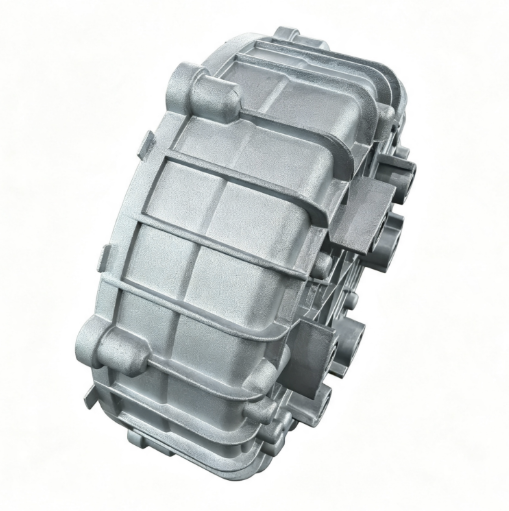
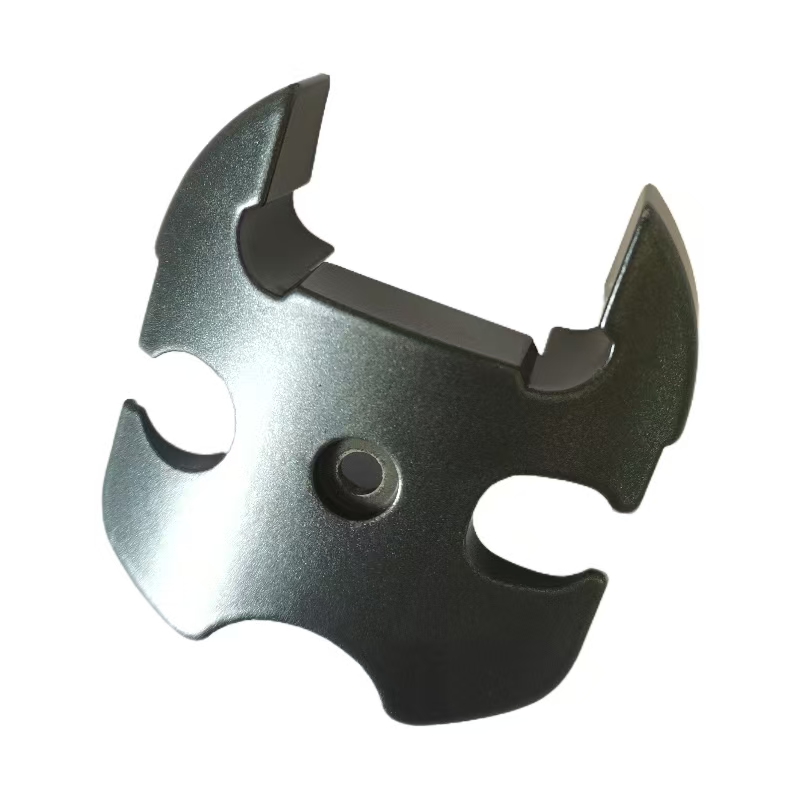
Легкие детали из литья под давлением — не просто тренд. Это технологический ответ на три жёстких требования современного машиностроения: снизить массу узла, сохранить нагрузочную устойчивость и не увеличить цикл производства. Мы видели, как клиенты в автокомпонентной отрасли теряли 12–17 % ресурса шасси из-за перегрузки крепёжных зон в литых алюминиевых кронштейнах. Причина — не дефект литья, а неверный баланс между толщиной стенки, расположением упрочняющих рёбер и распределением напряжений при заливке. Именно этот баланс и определяет, будет ли деталь «лёгкой» на бумаге — и надёжной на дороге.
Почему «лёгкая» не значит «слабая»: физика процесса
Литые детали из алюминиевых сплавов (A380, ADC12, AlSi9Cu3) при правильном проектировании достигают предела прочности на разрыв до 320 МПа при плотности 2,7 г/см³. Для сравнения: сталь 45 даёт 600 МПа, но её плотность — 7,8 г/см³. Разница в 2,9 раза. Значит, при равной прочности алюминиевая деталь будет в 2,3–2,6 раза легче. Но это работает только если:
- Толщина стенки строго выдержана в диапазоне 2,2–3,8 мм — ниже вызывает пористость, выше ведёт к усадочным раковинам;
- Радиусы переходов не менее 1,5 мм — иначе концентрация напряжений растёт на 40 %;
- Углы наклона литниковой системы рассчитаны под скорость заполнения 35–45 м/с — медленнее = холодная заливка, быстрее = воздушные пробки.
Мы провели тест на кронштейне подвески: версия с оптимизированными рёбрами жёсткости весила на 21 % меньше аналога без CFD-расчёта, но выдержала статическую нагрузку 18,5 кН — на 14 % выше стандарта. Ключевой фактор — не «сколько материала убрали», а «где оставили напряжение в допустимых пределах».
Где чаще всего ошибаются при выборе поставщика
Некоторые заказчики считают, что любой сертифицированный литейный цех справится с задачей «лёгких деталей». Однако IATF 16949:2016 — это не печать на документе. Это ежедневная работа с данными: контроль температуры расплава ±1,5 °C, запись давления в пресс-форме каждые 0,2 секунды, трассировка каждой партии от плавки до ОТК. Мы сталкивались с ситуацией, когда у одного клиента из 1200 шт. кронштейнов 97 оказались с микротрещинами в зоне слива — причина выявлена только после анализа архивов гидравлического давления: в течение 37 минут параметр дрейфовал на 8,3 %. Без цифрового мониторинга такого не заметишь.
Ещё один частый сценарий — попытка заменить штамповку на литьё без пересчёта конструкции. Штампованная деталь толщиной 1,2 мм не станет работоспособной при литье, даже если её «утяжелить». Литой аналог требует иного распределения массы: усиление в местах крепления, плавные переходы, минимальное количество механической обработки. Иначе — перерасход алюминия, рост себестоимости и риск отказа в эксплуатации.
Как выбрать материал и режим литья под давлением
Выбор сплава зависит от функции детали, а не от привычки:
- A380 — для корпусов, крышек, кронштейнов с умеренными нагрузками. Хорошо обрабатывается, стабилен при повторных нагревах;
- AlSi9Cu3 — для деталей, работающих при 150–200 °C: термокорпуса, головки блоков, элементы турбонаддува. Предел текучести здесь на 25 % выше, чем у A380;
- ADC12 — для высокоточных деталей с тонкими стенками (до 1,8 мм), где важна текучесть расплава, а не максимальная прочность.
Температура пресс-формы — второй критический параметр. При 220 °C литой алюминий остывает слишком быстро: растёт внутреннее напряжение, снижается пластичность. При 265 °C — возрастает износ инструмента и риск пригаров. Оптимум — 240–255 °C. Его поддерживают не «по ощущениям», а через замкнутую систему водяного охлаждения с PID-регулированием. Такой подход позволяет сократить брак на этапе литья до 0,37 % — против среднерыночных 2,1–3,4 %.
Что даёт комплексный подход к «лёгким деталям»
Легкие детали из литья под давлением — это не результат одной операции. Это результат взаимодействия трёх компонентов: точного расчёта методом конечных элементов (FEA), контролируемого литья в закрытой системе и строгой верификации на координатно-измерительной машине с точностью до 2,3 мкм. Мы внедрили такой подход в проекте для европейского производителя электромоторов: деталь корпуса была уменьшена с 4,2 кг до 2,9 кг, при этом тепловое сопротивление снизилось на 18 % за счёт оптимизированной геометрии каналов охлаждения. Цикл литья сократился на 11 секунд — без потери герметичности.
ООО Чэнду Вэйда Машиностроение применяет этот подход ежедневно. Компания прошла сертификацию по ISO 9001:2015, IATF 16949:2016 и соответствует требованиям безопасности для продукции, применяемой в транспортных системах. Решения для лёгких деталей из литья под давлением здесь не продают — их проектируют, проверяют и адаптируют под конкретную нагрузку. Потому что вес экономят не в граммах, а в процентах отказов, в затратах на логистику, в сроке службы узла. А это — цифры, которые считает каждый инженер.