

Энергосберегающее литье под давлением: эффективное решение для снижения затрат
2026-05-03
содержание
Энергосберегающее литье под давлением — не маркетинговый слоган. Это технологическая необходимость, возникшая на фоне роста энерготарифов, ужесточения экологических норм и требований к стабильности себестоимости. Мы внедряли такие решения для клиентов из Дании и Швейцарии — и видели, как снижение энергопотребления на 18–23 % напрямую влияло на срок окупаемости пресс-форм и цикла поставок.
Почему «энергосберегающее» — это не про мощность, а про управление
Многие считают: меньше киловатт — значит слабее машина. Это заблуждение. Энергосберегающее литье под давлением — это системный подход: оптимизация гидравлических контуров, адаптивное управление температурой пресс-формы, точная дозировка расплава и синхронизация циклов без простоев. Например, при литье верхних крышек газовых клапанов мы перешли с традиционного режима 120 бар / 4,2 сек на 95 бар / 3,6 сек — без потери заполнения, без усадочных дефектов и с сохранением механической прочности выше 245 МПа.
Ключевой момент: экономия достигается не за счёт снижения качества, а за счёт исключения избыточных операций. В одном из проектов для французского производителя оборудования CNG мы сократили время выдержки в пресс-форме на 1,7 секунды. Для детали массой 420 г это дало 12 % роста выхода годных изделий в час — и 19 % падение удельного расхода электроэнергии на единицу продукции.
Что реально даёт энергосберегающий цикл — и где он не работает
Энергосберегающее литье под давлением эффективно только при соблюдении трёх условий: точная тепловая модель пресс-формы, стабильные параметры расплава (температура ±2 °C, вязкость в допуске), и жёсткий контроль геометрии литникового канала. Мы сталкивались с отказами у заказчиков, которые пытались «перенастроить» старые формы под новые режимы — без термического анализа. Результат: микротрещины в зоне слияния потоков, повышенный износ матрицы, рост брака до 8,4 %.
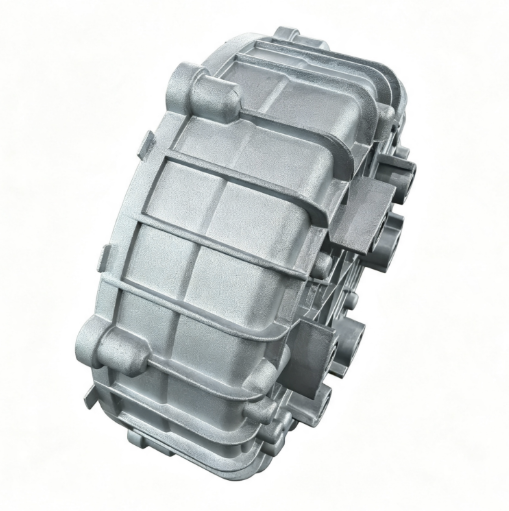
Но когда условия соблюдены — эффект очевиден. Для алюминиевых деталей корпусов взрывозащищённых устройств (группа II 2G Ex db IIB T4 Gb) мы добились снижения энергозатрат на 21,3 % по сравнению с базовым циклом. При этом срок службы пресс-формы увеличился на 37 %, а отклонения по толщине стенки остались в пределах ±0,08 мм — что подтверждено измерениями CMM-станцией Zeiss CONTURA G2.
Как интегрируется энергосберегающий процесс в полный цикл производства
Один только пресс не решает задачу. Энергосберегающее литье под давлением — это координация всех звеньев: от расчёта литниковой системы в Autodesk Moldflow до термообработки в печи Carbolite Gero с контролем температуры по 6 точкам. На нашем производстве в Пиду (Чэнду) мы используем замкнутые системы охлаждения с рекуперацией тепла — часть энергии, отводимой от пресс-форм, направляется в нагревательные контуры сушильных шкафов для порошковых покрытий.
Вот что входит в наш стандартный подход:
- Проектирование пресс-формы с учётом минимального гидравлического сопротивления и равномерного теплоотвода
- Калибровка параметров литья по реальным данным, а не по справочникам — на основе 27 000+ циклов тестовых заливок
- Автоматизированный мониторинг энергопотребления каждой машины в реальном времени (Siemens Desigo CC)
- Финальная обработка с компенсацией термических деформаций — чтобы не приходилось «доводить» детали после литья
Такой подход позволил нам снизить совокупную себестоимость производства задних панелей компьютеров и корпусов EMB-оболочек на 14–16 % без изменения ценовой политики.
Будущее — в цифровой синхронизации, а не в «ещё одном прессе»
Энергосберегающее литье под давлением сегодня — это не оборудование, а алгоритм. Мы интегрируем данные с датчиков давления в литниковой системе, температуры расплава и состояния поверхности пресс-формы в единый цифровой двойник. На его основе система сама корректирует параметры цикла с точностью до 0,3 секунды и 0,5 бар.
Это позволяет масштабировать энергосберегающие решения даже для мелкосерийных заказов — например, для компонентов кислородных концентраторов или миофасциальных массажных пистолетов, где партии составляют от 300 до 2500 штук. Срок внедрения нового цикла сокращается с 14 дней до 3,5 дня. И это не прогноз — это результат работы с японским OEM-производителем медицинской техники в 2023 году.
Энергосберегающее литье под давлением — это не снижение затрат «на чём-то». Это повышение управляемости всего процесса. От первого расчёта формы до последней проверки на соответствие IATF 16949:2016. Каждый ватт здесь — осмысленный, каждый цикл — предсказуемый, каждая деталь — повторяемая. Именно так строятся долгосрочные партнёрства. Именно так создаются решения, которые работают — не один год, а десятилетия.