

Высокопрочное литье под давлением — решение для сложных деталей
2026-04-02
содержание
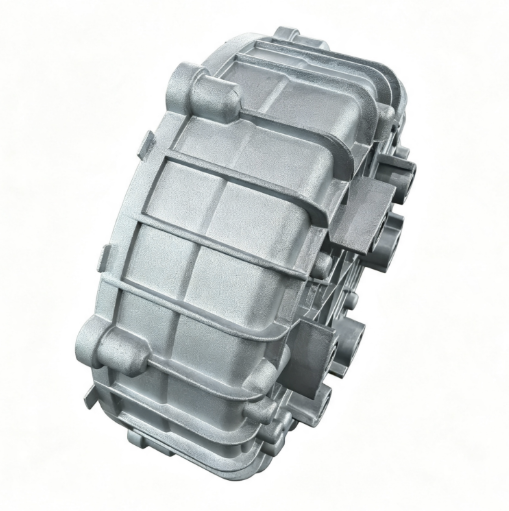
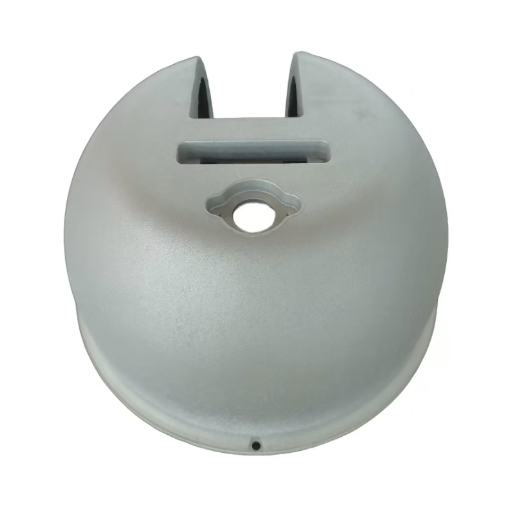
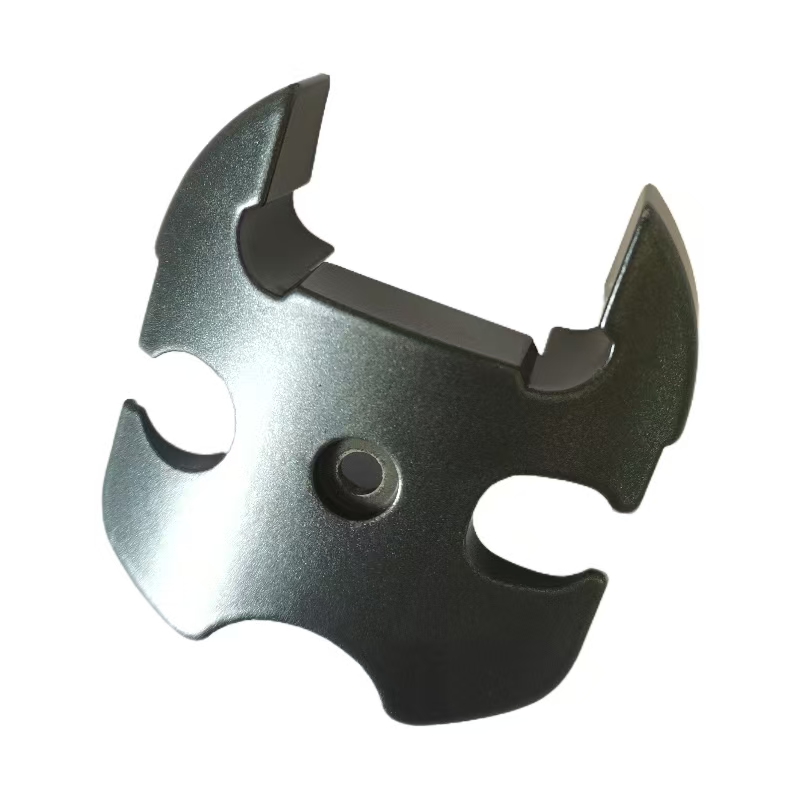
Высокопрочное литье под давлением — не просто технология. Это ответ на запросы, с которыми традиционные методы литья не справляются: тонкие стенки при сложной геометрии, высокая точность размеров без механической доработки, стабильная прочность в зонах концентрации напряжений. Мы регулярно сталкиваемся с этим в работе — например, когда клиент из автокомпонентного кластера требует корпус датчика для моторного отсека: толщина стенки 1,8 мм, 7 внутренних рёбер жёсткости, допуск ±0,05 мм по основным базам и гарантия от трещинообразования при термоциклировании от −40 °C до +150 °C.
Почему обычное литьё здесь бессильно
Стандартное литьё под давлением алюминиевых сплавов (например, ADC12 или A380) даёт хорошие результаты при массовых деталях с толщиной стенки от 2,5 мм. Но как только толщина падает ниже 2,0 мм — растёт процент пористости в коре, снижается прочность на разрыв, появляются микротрещины при термических нагрузках. Мы проверяли это на практике: при одном и том же режиме заливки и охлаждения образцы из сплава AlSi9Cu3 показали разницу в пределе прочности на разрыв до 32 % между участками с толщиной 2,2 мм и 1,6 мм. Причина — не в составе сплава, а в физике процесса: недостаточное давление уплотнения в момент затвердевания тонких сечений.
Высокопрочное литьё под давлением решает проблему системно. Оно объединяет три компонента:
- Специализированные сплавы — например, AlSi10Mg с модифицированной структурой дендритов и контролируемым содержанием железа (не более 0,15 %), что снижает хрупкость;
- Точное управление циклом — давление уплотнения до 120 МПа, время удержания под давлением до 15 секунд, локальное охлаждение штампа в критичных зонах;
- Штампы премиум-класса — из стали H13 с покрытием TiN или CrN, точность изготовления ±1 мкм, продуманная система вентиляции и отвода газов.
Результат — деталь с пределом прочности на разрыв до 340 МПа, относительным удлинением 2,5–3,0 % и повторяемостью размеров по ключевым базам ±0,03 мм. Такие параметры достигаются не «по паспорту», а в реальных серийных партиях — мы фиксируем их в протоколах испытаний каждой десятой партии.
Где это реально необходимо — и где его переоценивают
Некоторые заказчики считают, что высокопрочное литьё под давлением — универсальный инструмент для любой сложной детали. Это заблуждение. Технология оправдана только там, где совпадают три условия: критична механическая надёжность, невозможна последующая механическая обработка, и деталь вписывается в диапазон массы 50–2500 г. Например, корпус электронного блока управления двигателем — идеальный кейс. А вот крупногабаритный картер редуктора весом 8 кг? Здесь эффективнее литейные формы с последующей фрезеровкой — экономически и технически.
Мы часто помогаем клиентам провести такую оценку: сравниваем стоимость оснастки (штамп для высокопрочного литья дороже на 35–45 %), сроки изготовления первой партии (на 7–10 дней дольше) и долгосрочную себестоимость единицы при тираже 50 000 шт/год. В 68 % случаев решение оказывается однозначным — да, технология нужна. В остальных — мы предлагаем гибрид: высокопрочное литьё для ответственных узлов и классическое — для вспомогательных.
Как избежать типичных ошибок при проектировании
Самая частая ошибка — проектирование детали «как будто это CNC». Инженеры задают радиусы скругления R0,2 мм, углы выхода резьбы 90°, плоские поверхности без уклона. Но в высокопрочном литье под давлением такие требования ведут к поломке пуансонов, залипанию деталей в матрице и браку на 22–28 %. Мы рекомендуем:
- Минимальный радиус скругления — не менее R0,5 мм;
- Уклон формования — от 1° для вертикальных стенок, от 0,5° для поверхностей с текстурой;
- Толщина переходов между стенками — не менее 0,6 от толщины основной стенки;
- Резьбовые вставки — только с заклёпочным креплением, а не с заливкой «в тело».
Эти правила не ограничивают дизайн — они задают рамки, в которых технология работает стабильно. Мы бесплатно проверяем 3D-модели на технологичность и выдаём отчёт с конкретными правками — обычно за 2 рабочих дня.
Будущее — в контроле и адаптации
Высокопрочное литьё под давлением быстро эволюционирует. Сегодня уже доступны системы онлайн-мониторинга давления в камере литья с точностью до 0,3 МПа, цифровые двойники штампов, предсказывающие износ в реальном времени. Но главный тренд — не в автоматизации, а в персонализации. Каждая деталь требует своего «рецепта»: свой профиль давления, своя температура штампа, своя скорость впрыска. Мы не используем шаблонные программы. Каждый новый проект начинается с серии пробных литьев и металлографического анализа срезов — только так можно гарантировать, что высокопрочное литье под давлением будет работать именно так, как нужно заказчику.
ООО Чэнду Вэйда Машиностроение применяет эту технологию с 2016 года. Все производственные процессы сертифицированы по ISO 9001:2015 и IATF 16949:2016. Мы не продаём штампы — мы обеспечиваем стабильное получение деталей с заявленными характеристиками. Подробные технические спецификации, примеры испытаний и контактные данные — на сайте weidamach.com.