

Фрезерная обработка детали с ЧПУ — точность и скорость в одном решении
2026-10-19
содержание
- Почему фрезерная обработка детали с ЧПУ стала стандартом для промышленных решений
- Где чаще всего «ломается» фрезерная обработка детали с ЧПУ — и как этого избежать
- Что даёт полный цикл — от чертежа до сертификата соответствия
- Когда стоит доверить фрезерную обработку детали с ЧПУ ООО Чэнду Вэйда Машиностроение
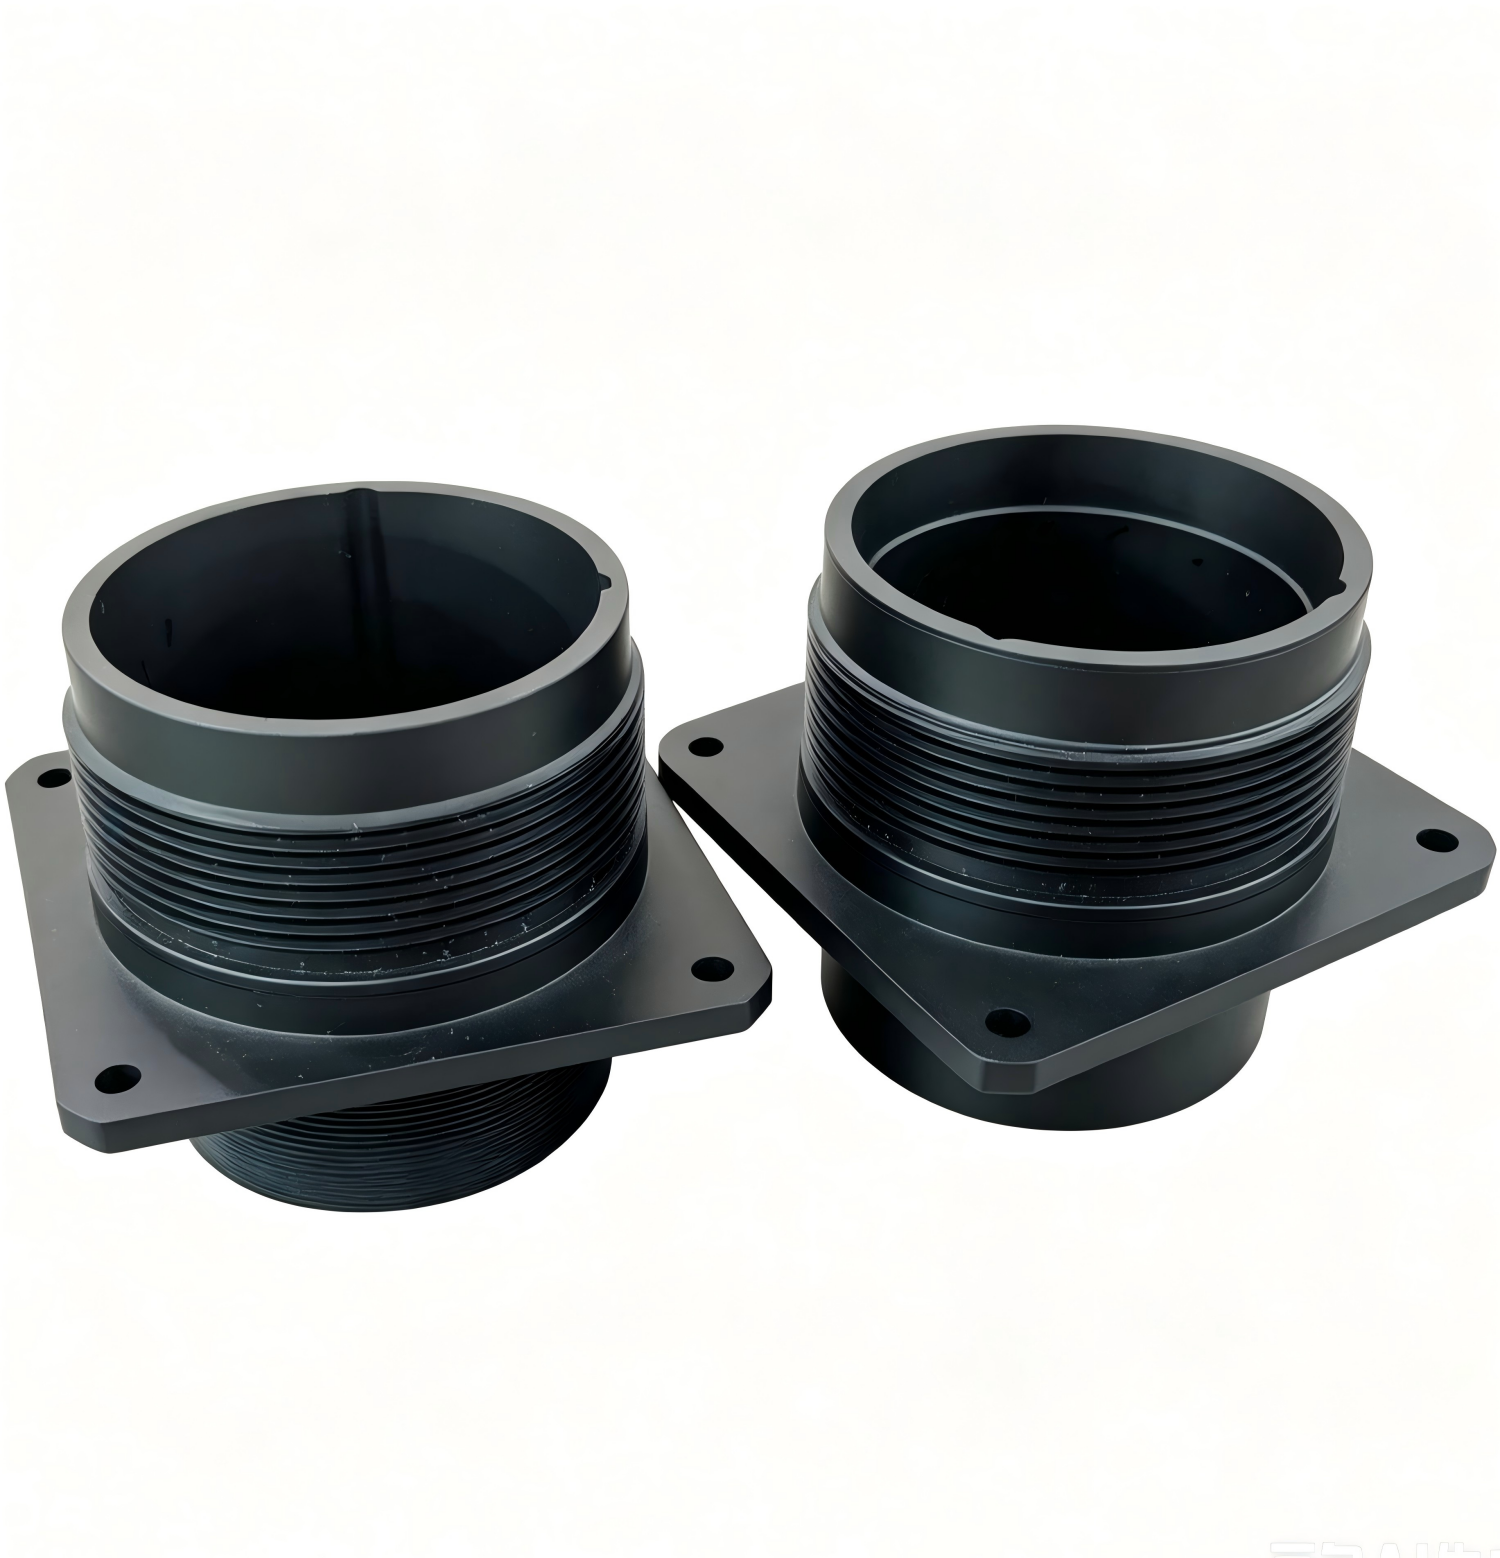
Фрезерная обработка детали с ЧПУ — не просто этап производства. Это точка пересечения трёх требований, которые клиенты больше не готовы компрометировать: геометрическая точность до ±0,01 мм, повторяемость размеров в серии 10 000+ штук и срок изготовления первой партии — от 5 рабочих дней. Мы видели, как заказчики теряли контракты из-за одного несоответствующего паза в корпусе взрывозащищённого разъёма. И как тот же заказчик через месяц получил сертифицированную партию — без доработок, без задержек, с полным протоколом КИМ.
Почему фрезерная обработка детали с ЧПУ стала стандартом для промышленных решений
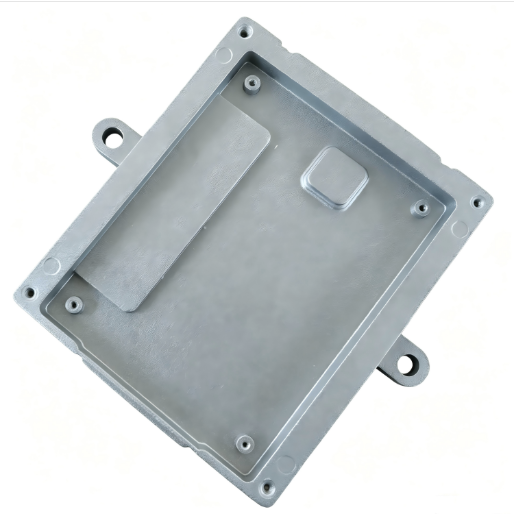
Традиционная токарно-фрезерная обработка уступает место системам с числовым программным управлением не из-за моды, а из-за физических ограничений ручного вмешательства. Человеческий фактор влияет на три критичных параметра: линейное отклонение оси вращения, температурную деформацию заготовки в процессе резания и стабильность силы подачи. Современные станки с ЧПУ — например, модели DMG MORI NLX 2500 и HAAS VF-4SS — компенсируют это автоматически: лазерные датчики корректируют положение инструмента каждые 200 мс, а система термокомпенсации отслеживает изменения в реальном времени. Результат: при обработке алюминиевого корпуса кислородного концентратора мы получаем плоскостность 0,008 мм/100 мм — параметр, который невозможно обеспечить даже опытному фрезеровщику без контроля КИМ после каждой операции.
Где чаще всего «ломается» фрезерная обработка детали с ЧПУ — и как этого избежать
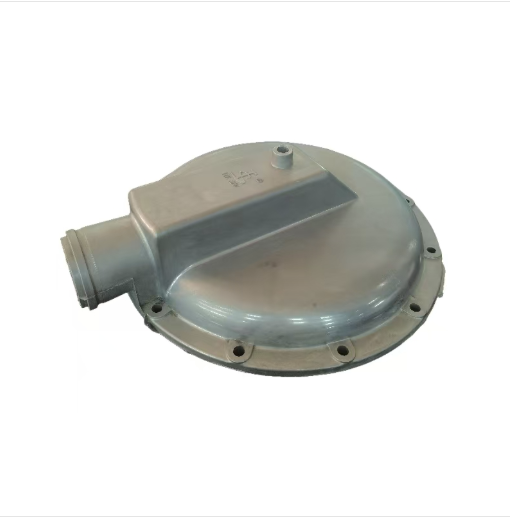
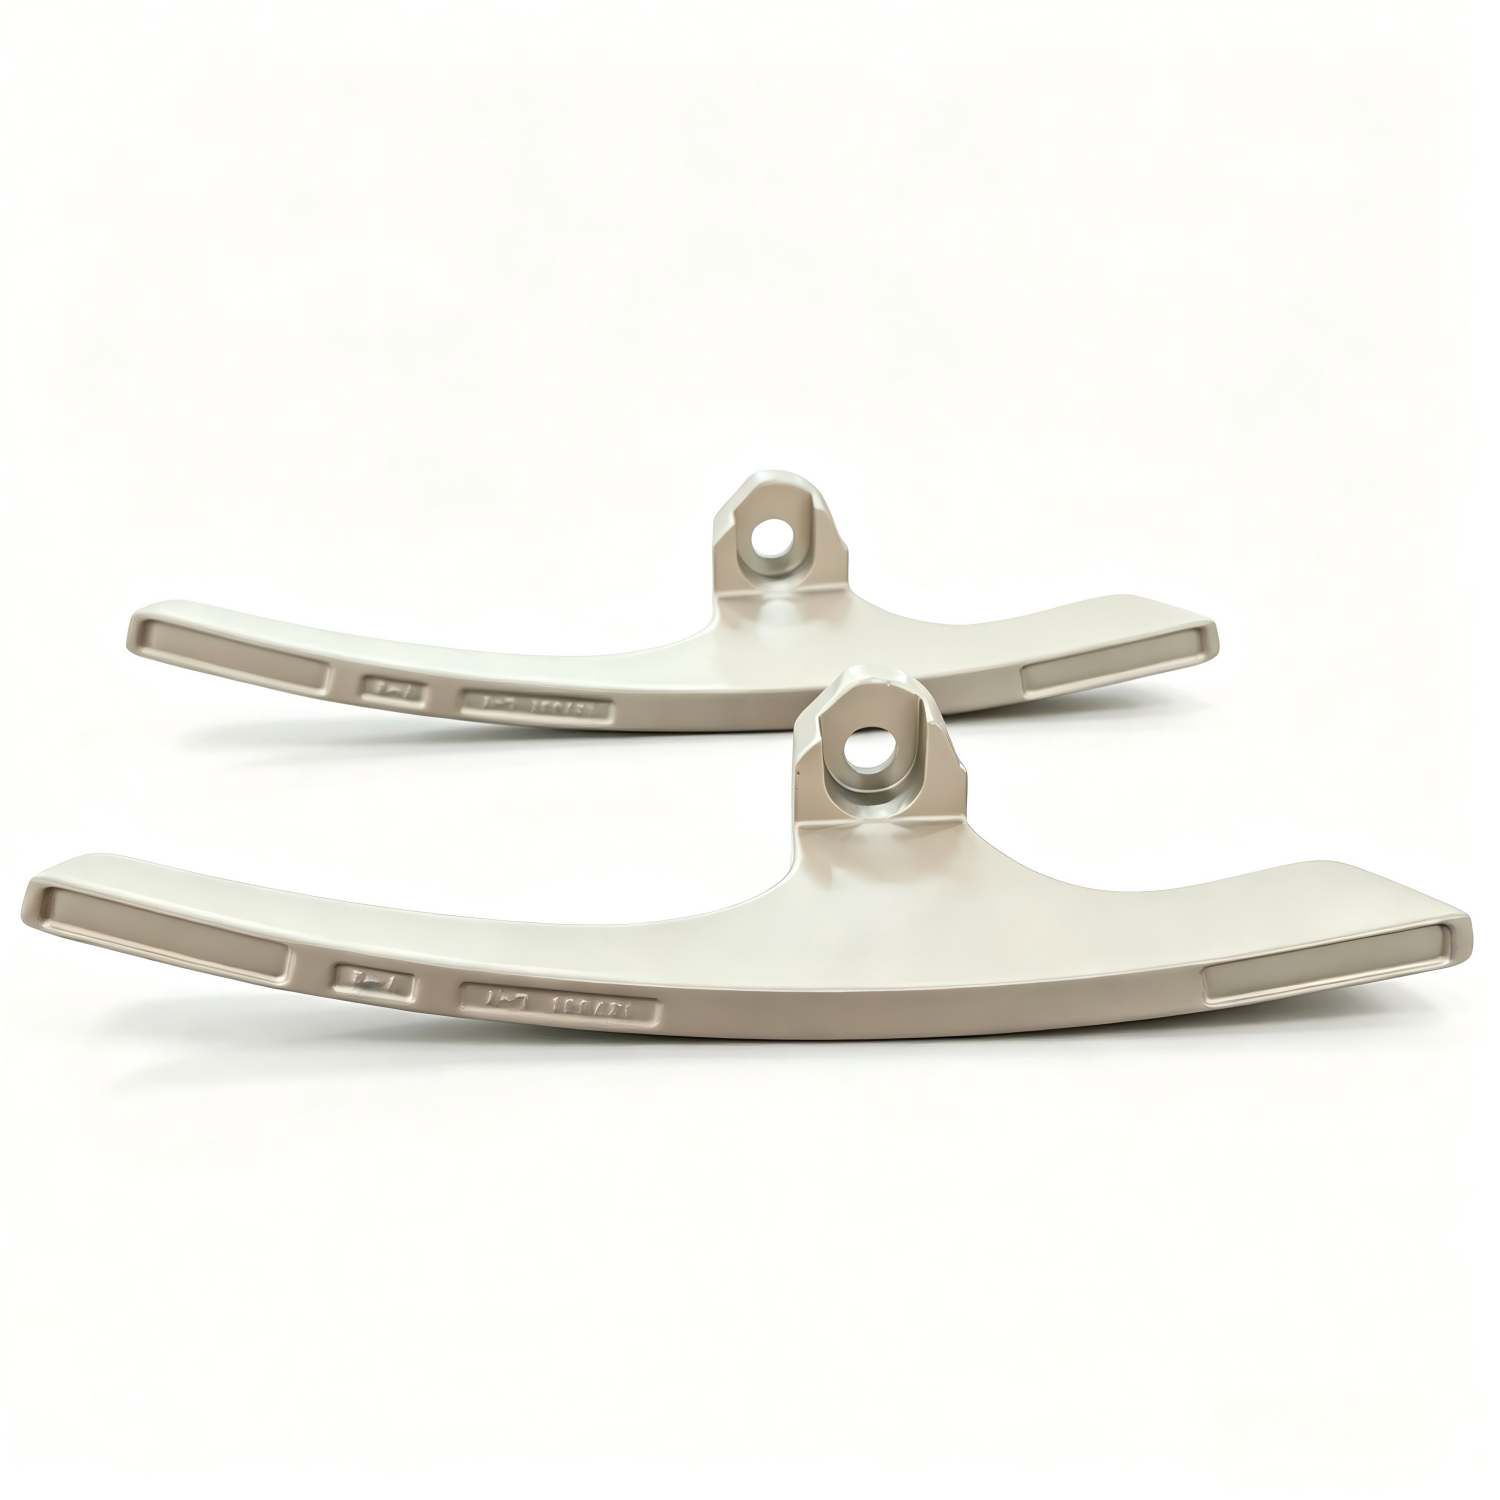
Самая частая ошибка — выбор стратегии обработки «по аналогии». Заказчик присылает чертёж корпуса T-крышки для EMB-системы и указывает: «Как у конкурента — фрезеровка за два прохода». Но у конкурента использовалась заготовка из ADC12 с твёрдостью 85 HB, а у нас — A380 с твёрдостью 98 HB и повышенным содержанием кремния. Разница в 13 единиц приводит к быстрому износу фрезы и микротрещинам на кромке. Мы всегда начинаем с анализа материала: проверяем химический состав по спектрометру, определяем фактическую твёрдость по Бринеллю и только потом выбираем режимы резания. Для литых алюминиевых сплавов мы используем карбидные фрезы с покрытием AlTiN и подачу 0,08–0,12 мм/зуб — параметры, подтверждённые более чем 17 000 циклами испытаний на нашем участке механической обработки в Пиду.
Что даёт полный цикл — от чертежа до сертификата соответствия
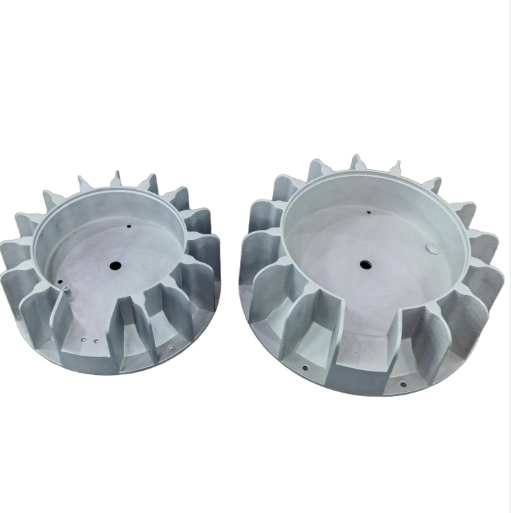
Фрезерная обработка детали с ЧПУ эффективна только в связке с другими технологиями. Мы не просто фрезеруем — мы учитываем, как литейная усадка повлияет на припуск под финишную фрезеровку, как сварка алюминиевых профилей изменит внутренние напряжения в заготовке и как пластиковое покрытие потребует увеличения радиусов в переходных зонах. Наши инженеры в технологическом центре Чэнду совместно с заказчиком корректируют чертежи уже на стадии проектирования форм: добавляют технологические базы, переносят допуски с функциональных поверхностей на технологические, исключают глухие карманы глубиной более 4×D. Это снижает стоимость обработки на 22 % и сокращает цикл изготовления на 37 %. Все данные фиксируются в цифровом двойнике изделия — от исходной 3D-модели до протоколов замеров на координатно-измерительной машине Zeiss Contura G2.
Когда стоит доверить фрезерную обработку детали с ЧПУ ООО Чэнду Вэйда Машиностроение
Если ваша деталь требует:
- Точности геометрии выше 0,015 мм при размерах от 15 до 650 мм
- Повторяемости формы в партии от 500 штук без перенастройки станка
- Совместимости с требованиями IATF 16949:2016 — включая полный пакет документов по контролю процесса (SPC), анализу причин несоответствий (8D) и прослеживаемости материалов
- Интеграции в сложные сборки: газовые клапаны, корпуса медицинского оборудования, взрывозащищённые устройства
— тогда фрезерная обработка детали с ЧПУ в Чэнду — не вариант, а техническая необходимость. У нас нет «стандартных решений». Есть 29 лет практики, 7 патентов на методы обработки литых заготовок и 100 % экспортная продукция, прошедшая тестирование в США, Франции и Швейцарии. Точность здесь не измеряется в микронах — она подтверждается документально, проверяется независимо и гарантируется в каждом контракте.