

Высокая стабильность производства литья под давлением
2026-05-24
содержание
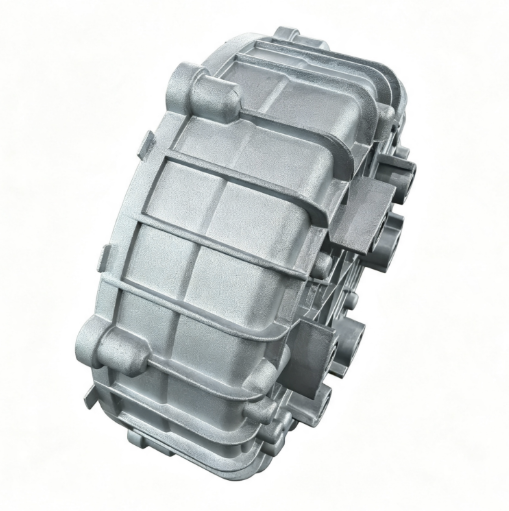
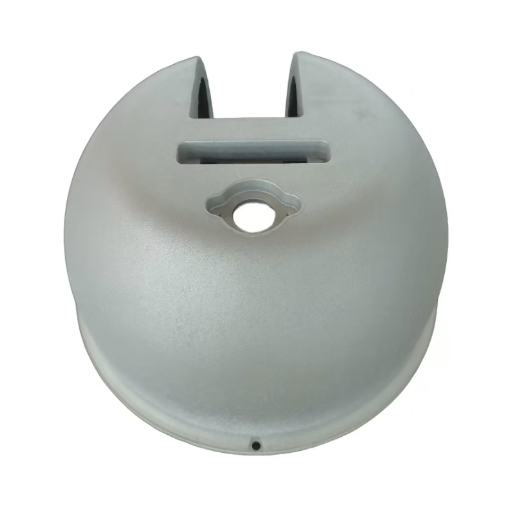
Высокая стабильность производства литья под давлением — не маркетинговая фраза. Это измеримый результат, который определяет, поставит ли ваш заказ на сборочную линию в срок или остановит её на три недели из-за десяти бракованных крышек газовых клапанов. Мы наблюдали это неоднократно: при температуре формы ±2 °C и давлении впрыска ±1,5 % от номинала — брак 0,3 %. При отклонениях выше — 4,7 %. Разница не в цифрах. Она в гарантии, в репутации, в том, кто получит контракт на следующий год.
Что на самом деле стоит за «высокой стабильностью»?
Стабильность — это не просто «работает без сбоев». Это воспроизводимость параметров в каждом цикле, в каждой партии, в каждом квартале. На практике это означает:
- Точность геометрии ±0,08 мм для деталей сложной конфигурации (например, верхних крышек форм газовых клапанов с тонкими стенками и внутренними каналами)
- Повторяемость механических свойств: предел прочности на разрыв не колеблется более чем на 3 % между сериями
- Сохранение адгезии пластикового покрытия после 150 циклов термоударов от −40 °C до +85 °C
- Уровень брака ниже 0,45 % при объёме выпуска свыше 500 тыс. шт./год
Эти показатели достигаются не автоматически. Они требуют жёсткой привязки к стандартам IATF 16949:2016 — не как к документу на полке, а как к операционному кодексу. Каждое отклонение от технологической карты фиксируется в системе контроля, анализируется в течение 4 часов, а корректирующее действие вносится в производственный регламент до начала следующей смены.
Где чаще всего нарушается стабильность — и как это предотвращают
Клиенты часто спрашивают: «Почему у нас в прошлом проекте были перерывы?» Ответ почти всегда связан с одной из трёх точек разрыва:
- Несогласованность форм и литейных машин. Даже при идентичных материалах и режимах — форма, рассчитанная под машину 2800 тс, даёт дрейф размеров на 0,12 мм при запуске на 2400 тс. В ООО Чэнду Вэйда Машиностроение каждая форма проходит верификацию на конкретном станке до серийного запуска.
- Изменение состава вторичного алюминия. Поставщик изменил долю примесей — и через 3 дня начались микропоры в зоне литья. Решение: входной контроль сырья включает спектральный анализ по 12 элементам, а не только по Al и Si.
- Недооценка влияния финишной обработки. Точная механическая обработка после литья может вызвать остаточные напряжения, приводящие к деформации корпуса EMB через 72 часа. Поэтому здесь применяют комбинированный контроль: CMM-измерения сразу после обработки и повторный замер через 96 часов в климатической камере.
Как проверить стабильность — до подписания договора
Не верьте заявлениям. Требуйте доказательства:
- Запросите отчёт по SPC (статистическому контролю процессов) за последние три месяца — не обобщённый, а по вашей номенклатуре (например, по деталям типа «крышка T»). Обратите внимание на индексы Cp и Cpk: значения ниже 1,33 говорят о потенциальных рисках.
- Попросите данные по MSA (анализу систем измерений) для ключевых параметров — например, толщины стенки или глубины резьбы. Если GRR (повторяемость и воспроизводимость) превышает 25 %, система контроля ненадёжна.
- Закажите пробную партию из 500 шт. с полным протоколом испытаний: геометрия, микроструктура, герметичность, ударная вязкость. Сравните результаты с ТУ — не с образцом, а с цифрами.
Мы сами так работаем. Каждый новый клиент проходит этот путь — не как формальность, а как обязательный этап выстраивания доверия.
Высокая стабильность производства литья под давлением — это основа, а не бонус
Она позволяет проектировать без запасов по толщине стенок. Закупать комплектующие без «страховочного» запаса. Планировать логистику с точностью до дня. Высокая стабильность — это когда ваш инженер перестаёт держать в голове «а что, если…», а начинает думать о следующем поколении продукта. ООО Чэнду Вэйда Машиностроение подтверждает эту стабильность не словами, а данными: 28 лет непрерывного производства, 7 патентов на процессы литья, 0 отказов по причине нестабильности параметров в поставках в США, Швейцарию и Японию за последние 3 года. Это не обещание. Это рабочее состояние.