

Руководство по выбору литых деталей под давлением в 2026 году: материалы, технология, качество и оценка поставщиков
2026-09-18
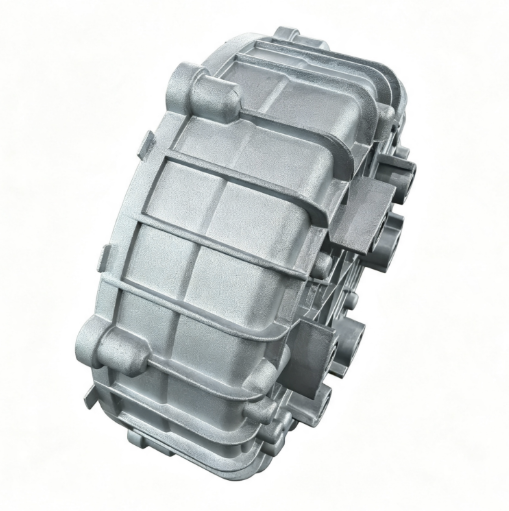
В 2026 году отрасль литья под давлением в Китае продолжает развиваться в направлении высокой точности, стабильности массового производства и комплексного производственного цикла. Литые детали под давлением широко применяются в автомобильных запчастях, противопожарном оборудовании, газовой арматуре, сельскохозяйственной технике, коммуникационном оборудовании, бытовой электронике и автоматизированных конструкционных элементах. Современные закупщики оценивают не только цену, но и стабильность материала, технологический контроль, систему проверки качества и комплексные производственные возможности поставщика.
Данная статья систематизирует ключевые критерии выбора литьевых деталей, помогает техническим специалистам и отделам закупок грамотно подбирать продукцию, оптимизировать расходы и исключить риски брака при массовом производстве.
1. Определение требований по условиям эксплуатации
Различные отрасли предъявляют разные требования к прочности, точности и коррозионной стойкости литых деталей. Комплектующие автомобилей требуют высокой прочности и устойчивости к внешним воздействиям; детали бытовой техники ориентированы на стабильное массовое производство и оптимальную стоимость; оборудование связи и медицинская техника требуют высокой точности размеров с допуском до ±0,05 мм.
Правильный подбор параметров под конкретные условия эксплуатации позволяет избежать как перерасхода средств на избыточные характеристики, так и рисков брака из-за недостаточных технических показателей.
2. Выбор основных литейных сплавов
Наиболее распространенными материалами в промышленном производстве являются алюминиевые, цинковые и магниевые сплавы. Алюминиевые сплавы ADC12 и A380 имеют плотность 2,7 г/см³, отличаются сбалансированными характеристиками, подходят для массового производства автомобильных деталей, корпусов арматуры и автоматизированных узлов. Цинковые сплавы обладают высокой прочностью (до 250 МПа), обеспечивают качественную поверхность изделий и подходят для сложных конструкций. Магниевые сплавы (плотность 1,8 г/см³) применяются в высокоточных и аэрокосмических компонентах благодаря минимальному весу.
В 2026 году производители уделяют особое внимание контролю качества исходного сырья, прослеживаемости партий и стабильности химического состава, что позволяет минимизировать дефекты пористости и сегрегации.
3. Влияние технологических параметров на качество продукции
Стабильность массового производства напрямую зависит от точности пресс-форм и стандартизированных технологических режимов. При литье алюминия под давлением оптимальная температура пресс-формы составляет 180–220 °C, давление 30–80 МПа, время выдержки 0,5–2 секунды. Соблюдение данных параметров исключает появление холодных швов, усадочных раковин и внутренних пор.
При оценке поставщика рекомендуется обращать внимание на ресурс пресс-форм (алюминиевые формы рассчитаны на 100–200 тысяч циклов), наличие дополнительных технологий обработки (анодирование, порошковая окраска, точная механическая обработка), а также наличие оборудования неразрушающего контроля (рентген, КТ) для выявления внутренних дефектов.
4. Оптимизация себестоимости продукции
Общая себестоимость литых деталей складывается из стоимости пресс-форм, сырья и механической обработки. Затраты на изготовление пресс-форм занимают 30–50% от общей стоимости. Цены на цветные металлы подвержены сезонным колебаниям, амплитуда которых может достигать 15%.
Эффективные методы оптимизации расходов включают увеличение объема партий для снижения удельных затрат, оптимизацию конструкции и толщины стенок изделий (рекомендуемая толщина 3–5 мм), а также выбор комплексного производителя с полным циклом производства, что исключает дополнительные логистические и управленческие расходы при работе с несколькими подрядчиками.
5. Стандартизированный контроль качества
При приемке продукции проводится комплексная проверка: визуальный контроль поверхности (отсутствие усадочных следов, трещин и холодных швов), контроль геометрических размеров на координатно-измерительной машине, проверка механических свойств (прочность, твердость) и испытания на коррозионную стойкость. Для автомобильных комплектующих рекомендуется проведение испытаний в соляном тумане длительностью 48 часов.
6. Оценка надежного производителя
В 2026 году при выборе партнера ключевыми факторами являются наличие сертифицированных систем менеджмента, собственного конструкторского отдела, научного потенциала и опыта экспортных поставок. Компания Chengdu Weida Machinery Manufacturing Co., Ltd. является высокотехнологичным специализированным предприятием с более чем 30-летним опытом в области литья цветных металлов.
На предприятии работает 124 сотрудника, из них 32 специалиста конструкторско-технологического отдела. Компания имеет городской технологический центр, 6 изобретательских патентов, более 20 полезных моделей и 8 программных сертификатов. Предприятие сертифицировано по стандартам ISO9001:2015, IATF16949:2016 и стандартам производственной безопасности.
Продукция компании применяется в сферах пожарной безопасности, газового оборудования, сельхозтехники, автомобильных комплектующих, систем связи и автоматики. Продукция точной механической обработки и сварки алюминиевых профилей полностью экспортируется, а литые детали поставляются в США, Францию, Японию, Данию, Швейцарию, Швецию и другие страны.
Компания предоставляет полный комплекс услуг: от разработки проекта и проектирования пресс-форм до литья под давлением, точной механической обработки и финишной поверхностной обработки, обеспечивая стабильное качество и своевременные поставки для российских и международных заказчиков.
Итог: выбор производителя литых деталей под давлением должен основываться на комплексной оценке технологий, контроля качества, научного потенциала и опыта экспортных поставок. Полный производственный цикл и современная сертифицированная база гарантируют стабильные характеристики продукции на долгосрочной основе.
Последние новости