

Литьё алюминия под давлением в эпоху интегрированного литья: от принципов технологии к выбору применения
2026-09-03
Литьё алюминия под давлением — это технология формования металлов, при которой расплавленный алюминий впрыскивается в прецизионную полость пресс-формы под высоким давлением и с высокой скоростью, после чего быстро охлаждается и затвердевает. Благодаря быстрому формованию, высокой точности и пригодности для крупносерийного производства оно стало основным способом изготовления ключевых компонентов в автомобильной, электронной промышленности и производстве бытовой техники. В условиях облегчения конструкции автомобилей на новых источниках энергии и волны интегрированного литья алюминиевые отливки переживают новый виток роста.
(1) Принципы технологии: прецизионное формование под высоким давлением
Полный технологический цикл включает четыре этапа.
Первый — плавка сырья. В зависимости от требований выбирают марки сплавов ADC12, A380, 6061 и др. Плавку ведут в индукционных печах средней частоты при 680—720 °C. Дегазация и удаление шлака устраняют водород и примеси из расплава, предотвращая образование газовых пор и шлаковых включений.
Второй — предварительный нагрев и смазка пресс-формы. Пресс-формы изготавливают преимущественно из инструментальной стали H13. Нагрев до 150—250 °C предотвращает растрескивание от теплового удара, а разделительная смазка на поверхности полости исключает прилипание отливки.
Третий — литьё под высоким давлением. Плунжер со скоростью 3—50 м/с впрыскивает расплав в полость. После заполнения давление 20—150 МПа поддерживают до полного затвердевания, компенсируя объемную усадку, затем через каналы охлаждения ускоряют формообразование.
Четвёртый — последующая обработка: удаление заусенцев, упрочняющая термообработка, поверхностная обработка и финишная обработка с ЧПУ; допуск ключевых размеров достигает ±0,05 мм.
(2) Отраслевые тенденции: интеграция, интеллектуализация и зелёная низкоуглеродность
Отрасль переживает три ключевые трансформации. Интегрированное литьё ускоренно внедряется: сверхбольшие литьевые машины усилием зажатия более 6000 тонн получают всё большее распространение, сплавы без термообработки исключают закалку и старение, крупногабаритные детали (корпуса аккумуляторных батарей, задние панели пола) формуются за один цикл, сокращая количество деталей и сварочных операций и способствуя облегчению автомобилей. Интеллектуализация продолжает развиваться: извлечение отливок роботами, автоматическое смазывание, онлайн-контроль и управление данными обеспечивают непрерывную стабильную работу линий. Зелёная низкоуглеродность становится новым барьером: использование вторичного алюминия и низкоуглеродных технологий плавки — важное условие конкуренции в цепочках поставок.
(3) Контроль качества: управление на всех этапах
Высококачественные отливки зависят от контроля на всех этапах. На этапе сырья ведут контроль состава алюминиевых слитков по партиям, регулярную калибровку машин и своевременное обслуживание пресс-форм. В процессе производства в реальном времени контролируют температуру расплава, температуру пресс-формы и давление впрыска: при холодном шве повышают температуру нагрева или расплава, при газовых порах оптимизируют дегазацию или снижают скорость впрыска. На этапе готовой продукции проводят три вида контроля — внешний вид, размеры и свойства, при необходимости дополняя рентгенографическим контролем для выявления внутренних усадочных раковин и газовых пор.
(4) Области применения и рекомендации по выбору
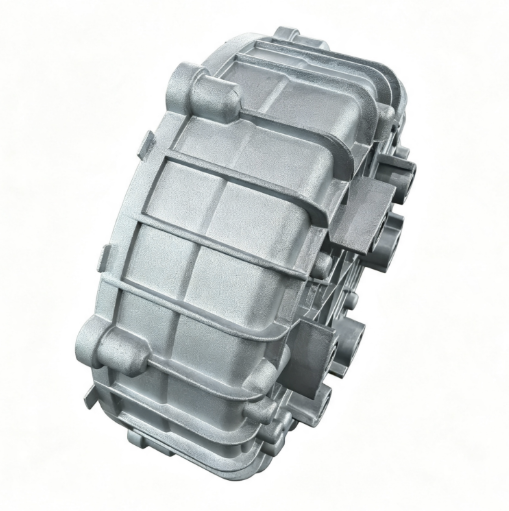
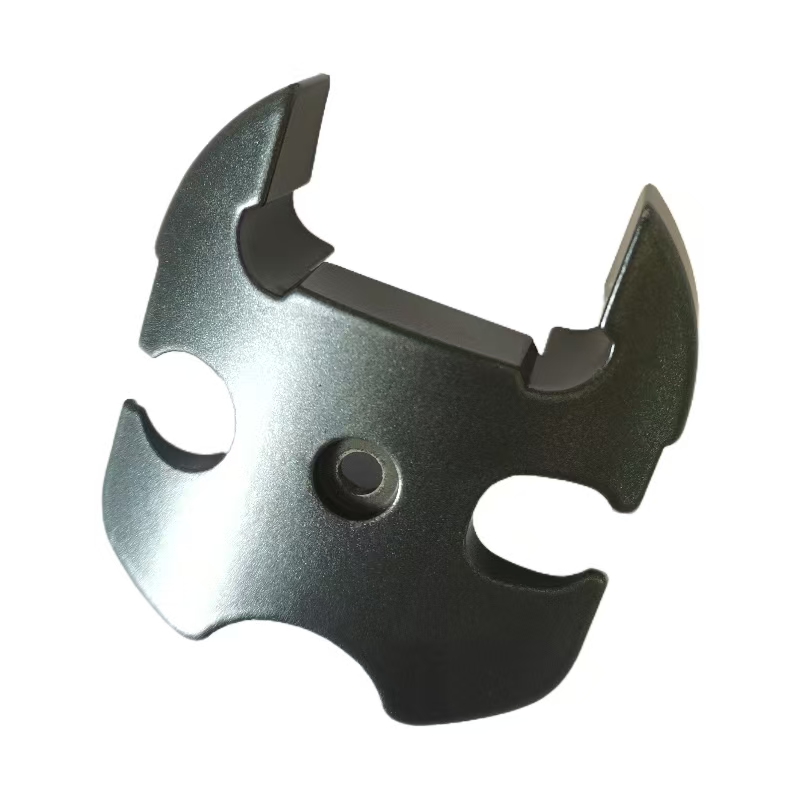
Алюминиевые отливки охватывают автомобильную, электронную промышленность и промышленное оборудование: корпуса аккумуляторных батарей, корпуса электродвигателей, корпуса коробок передач, радиаторные корпуса для оборудования 5G, средние рамки смартфонов, шарнирные плечи роботов. Для универсальных деталей выбирают ADC12 (сбалансированное сочетание формуемости и соотношения цена/качество), для высокопрочных — 6061 с термообработкой, для коррозионностойких — A356. При проектировании пресс-форм рекомендуется CAE-моделирование для оптимизации литниковой системы, сокращающее количество пробных литьёв. Для крупносерийных заказов целесообразны автоматизированные линии литья под давлением, обеспечивающие стабильность качества.
Освоение сути технологии и ключевых моментов контроля качества — основа долгосрочного сотрудничества между предприятиями по литью и заказчиками; выбор подходящей схемы обработки позволит достичь баланса между качеством, себестоимостью и сроками поставки.